格创东智整体CIM解决方案 打造半导体标杆工厂的信息科技引擎
在半导体制造领域,工厂的竞争力越来越取决于信息科技与生产流程的深度融合。晶圆厂面对的是纳米级工艺、数百道工序、上千台设备以及海量实时数据,任何信息孤岛或响应延迟都可能转化为良率损失与产能浪费。格创东智推出的整体CIM(计算机集成制造)解决方案,正是面向这一挑战打造的信息科技底座,其目标不仅是完成系统集成,更是以数据驱动的方式塑造可复制、可扩展的半导体标杆工厂。
一、从“系统堆叠”到“整体贯通”:CIM解决方案的核心理念
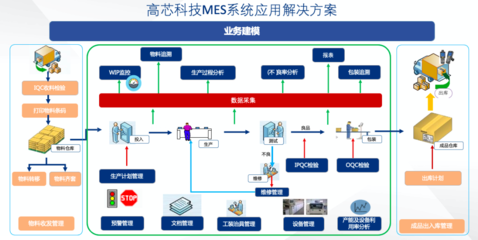
传统半导体工厂的CIM建设往往陷入“按需采购、分头实施”的路径,MES、EAP、SPC、RMS、MCS等系统各自为政,接口复杂、数据口径不一,导致制造执行与设备控制之间难以形成闭环。格创东智整体CIM解决方案的出发点,是用统一的平台架构替代碎片化的系统堆叠。方案以制造执行系统MES为中枢,向上承接计划排程与经营管理,向下贯通设备自动化与数据采集,横向整合质量、设备、物料、环境等要素,形成覆盖生产全流程的信息高速公路。这种整体性体现在三个层面:一是数据模型统一,设备、批次、配方、工艺参数采用一致的数据标准;二是业务流程贯通,从工单下发、生产执行到质量追溯形成端到端链路;三是平台能力复用,将消息中间件、规则引擎、可视化组件等沉淀为共享服务,降低后续扩展成本。
二、关键能力矩阵:支撑标杆工厂的核心信息科技
整体CIM解决方案的价值,最终要落到具体能力上。在制造执行层面,MES实现工单管理、批次追踪、在制品控制和电子批次记录,确保生产过程的透明化与可追溯。在设备互联层面,EAP设备自动化平台完成设备通信、配方管理与远程控制,打破设备“黑匣子”,让设备状态与工艺参数实时进入制造系统。在质量管控层面,SPC统计过程控制与FDC故障检测分类相结合,对关键工艺参数进行实时监控与异常预警,将质量控制从“事后检验”前移到“过程预防”。在排程与物流层面,APS高级排程与MCS物料控制系统协同工作,优化机台利用率与物料流转效率,减少等待与拥堵。在设备工程层面,RMS配方管理系统与EES设备工程系统支撑配方版本管控、设备健康管理与预防性维护。这些能力并非孤立模块,而是通过统一数据总线与业务编排形成联动:当FDC识别到工艺漂移,可触发MES对相关批次进行拦截,并联动EAP调整设备配方,形成“感知—分析—决策—执行”的闭环。
三、数据驱动与智能化:从“看得见”到“管得住、调得动”
半导体标杆工厂的信息科技,不能停留在报表可视化层面。格创东智整体CIM解决方案将数据驱动作为主线,在数据采集层实现设备秒级数据与业务事件数据的统一接入,在数据分析层构建面向良率分析、设备效率、能耗管理的主题模型,在应用层通过数字孪生与智能辅助决策提升运营水平。例如,借助虚拟量测与良率预测模型,工厂可以在物理测量之前对批次质量进行预判,缩短反馈周期;借助设备健康度模型,可以提前识别潜在故障,减少非计划停机。这些智能化应用依托于CIM平台积累的高质量数据资产,反过来又持续丰富平台的分析能力。
四、面向标杆工厂的落地路径与价值
打造半导体标杆工厂,意味着方案需要兼顾先进性、稳定性与可复制性。格创东智整体CIM解决方案在架构上采用微服务与高可用设计,支持新厂建设与老厂改造两种场景,既能在新建产线中完成整体部署,也能在既有工厂中分步替换、平滑迁移。其实施路径通常从制造执行与设备互联起步,逐步扩展至质量管控、排程物流与智能分析,最终形成覆盖全厂的信息科技体系。对半导体企业而言,这一方案带来的价值是多维的:生产透明化提升协同效率,过程管控降低质量风险,设备互联提高综合设备效率,数据资产化为持续优化提供基础。更重要的是,整体CIM解决方案将信息科技从“支撑工具”提升为“运营能力”,使工厂具备快速响应市场变化与工艺演进的组织韧性。
半导体标杆工厂的标杆意义,不在于单体设备的先进程度,而在于信息科技能否让整座工厂形成高效、稳定、可進化的运行体系。格创东智整体CIM解决方案以统一架构、贯通流程和数据智能为核心,正在为半导体制造企业提供一条从系统集成走向能力沉淀的路径。当制造执行、设备控制与质量分析在同一信息底座上协同运转,标杆工厂便不再是一个静态目标,而成为持续改进的日常实践。
如若转载,请注明出处:http://www.jxbushou.com/product/37.html
更新时间:2026-10-29 04:38:38